OEM项目的冷却液储液罐材料选择
News Details
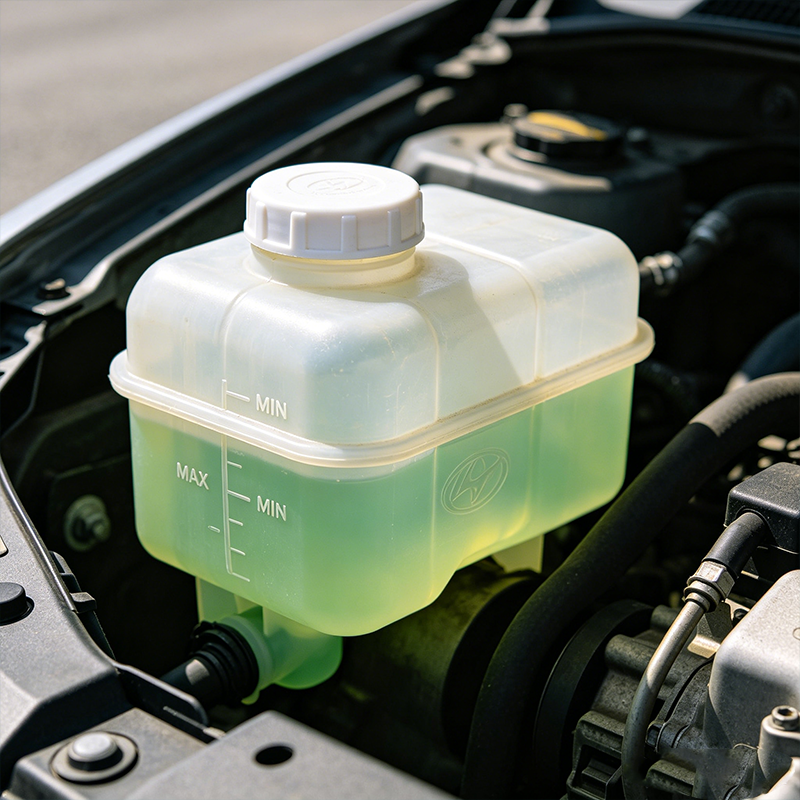
OEM项目要求耐用性。冷却液储液罐必须承受高温、压力和化学暴露。材料选择直接影响故障率、保修成本和客户满意度。本指南比较了聚丙烯(PP)、聚酰胺(PA)和铝。还包括来自Carstar的案例研究。工程师将找到有关热极限、耐化学性和成本结构的具体数据。
为什么材料选择决定储液罐寿命
冷却液储液罐面临三种同时存在的应力。
热应力。根据发动机类型、涡轮增压和环境条件,发动机舱温度范围为90°C至150°C。冷却液本身在环境温度和120°C之间循环。每个热循环都会使储液罐材料膨胀和收缩。
机械应力。加压冷却系统在1.0至1.5巴下运行。一些重型应用可达2.0巴。这种压力对储液罐壁施加持续的环向应力。薄弱材料会随时间蠕变或鼓胀。
化学应力。冷却液含有乙二醇、腐蚀抑制剂和pH稳定剂。一些塑料在暴露于这些化学物质数千小时后会降解。水解会破坏聚合物链。结果是表面开裂或材料完全失效。
因此,OEM项目的冷却液储液罐材料选择需要平衡这三个因素。没有单一材料在所有方面都表现出色。
聚丙烯(PP):性能和局限性
聚丙烯是行业基准。约70%的OEM冷却液储液罐使用PP。了解其局限性可防止误用。
热性能。均聚物PP在0.45MPa下的热变形温度(HDT)约为100°C。共聚物PP可达105°C。超过这些温度,PP会软化。在110°C下长期暴露会加速脆化。在120°C下2000小时后,拉伸强度下降40%。
耐化学性。PP抗乙二醇和大多数冷却液添加剂。它不易水解。然而,一些长寿命冷却液中的强氧化剂会侵蚀PP。需要使用特定的冷却液配方进行测试。
机械性能。拉伸强度范围为30至40MPa。新鲜材料的断裂伸长率为100%至600%。热老化后,伸长率降至50%以下。材料变得类似玻璃。抗冲击性急剧下降。
成本。原材料成本为每公斤1.20至1.80美元。成型周期快,通常每个零件30至60秒。模具成本适中。
何时使用PP。自然吸气乘用车。冷却液温度低于105°C。预期使用寿命为5至8年。年产量超过100000件的高产量。
何时避免使用PP。涡轮增压或柴油发动机。牵引应用。任何冷却液定期超过110°C的环境。
聚酰胺(PA):高温替代品
聚酰胺(通常称为尼龙)可承受更高温度。冷却液储液罐中使用两种牌号:PA66和PA6。
热性能。玻璃纤维填充PA66在0.45MPa下的热变形温度为250°C。连续使用温度为130°C至150°C。短期暴露于160°C是可接受的。这使PA适用于涡轮增压和柴油应用。
耐化学性。PA吸收水分。饱和度可达重量的2.5%至3.0%。这种吸收导致0.5%至1.0%的尺寸变化。对于安装公差严格的储液罐,这很重要。PA也能很好地抗乙二醇,但需要稳定以防止水解。可提供水解稳定的PA牌号。
机械性能。玻璃纤维填充PA66的拉伸强度为100至150MPa。断裂伸长率为2%至5%。材料坚硬且坚固。熔接线强度高于PP,降低了接缝泄漏风险。
成本。原材料成本为每公斤2.50至4.00美元。成型周期与PP相似,约40至70秒。模具成本相当。
何时使用PA。涡轮增压汽油发动机。柴油发动机。重型卡车。冷却液温度在110°C至130°C之间。使用寿命要求为10至15年。
何时避免使用PA。极端湿度循环的应用。长寿命冷却液配方中的未稳定牌号。成本敏感的低端车辆。
铝:极端条件下的优质选择
铝制储液罐出现在赛车、重型商用和豪华应用中。最常见的合金是6061。
热性能。铝没有热变形限制。在150°C下连续运行不会导致降解。热膨胀为23ppm/°C,可预测且易于管理。
耐化学性。裸铝在冷却液中会腐蚀。因此,所有铝制储液罐都需要内部涂层或阳极氧化。硅酸盐基冷却液提供额外保护。没有适当涂层,几个月内就会发生点蚀。
机械性能。6061-T6的拉伸强度为310MPa。屈服强度为275MPa。爆破压力通常超过10巴。随时间无蠕变或应力松弛。
成本。原材料成本为每公斤3.00至5.00美元。然而,制造成本占主导地位。焊接每个零件增加5至15美元。涂层或阳极氧化再增加3至8美元。即使批量生产,单位总成本也为20至50美元。
何时使用铝。赛车应用。使用寿命达百万英里的商用卡车。外观证明成本合理的豪华车辆。冷却液温度高于130°C。
何时避免使用铝。高产量乘用车。任何零件成本超过15美元的应用。未涂层应用。
材料比较摘要
以下比较整合了三种材料的关键指标。
最高连续温度。PP可承受105°C。PA可承受140°C。铝可承受150°C或更高。
拉伸强度。PP提供30至40MPa。PA提供100至150MPa。铝提供310MPa。
每公斤成本。PP成本为1.20至1.80美元。PA成本为2.50至4.00美元。铝成本为3.00至5.00美元。
50000件时的成品零件成本。PP成本为4至8美元。PA成本为6至12美元。铝成本为20至50美元。
预期使用寿命。PP可持续5至8年。PA可持续10至15年。铝可持续20年或更长时间。
失效模式。PP因脆化和开裂失效。PA因水解或吸湿膨胀失效。铝如果未涂层则因腐蚀失效。
OEM项目中常见的材料失效
了解失效机制可防止重复错误。
PP中的热老化脆化。在110°C以上1500至2000小时后,PP失去增塑剂。材料变得 brittle。轻微冲击或压力峰值会导致灾难性开裂。解决方案:使用热稳定PP或升级到PA。
未稳定PA中的水解。冷却液随时间破坏PA中的酰胺键。拉伸强度下降。出现表面裂纹。解决方案:指定水解稳定的PA牌号,如PA66 HR。
两种塑料中的熔接线失效。储液罐分两半模制并焊接。如果焊接参数漂移,接缝强度下降。失效发生在熔接线处。解决方案:实施过程中焊接检查。使用更厚的法兰。
循环扭矩导致的颈部开裂。盖子拧紧和拆卸在颈部产生循环应力。螺纹根部充当应力集中点。裂纹从螺纹根部开始。解决方案:添加金属螺纹嵌件。将颈部壁厚增加到最小4毫米。
Carstar案例研究1:涡轮增压发动机从PP升级到PA
一家北美卡车制造商在40000至60000英里处经历冷却液储液罐失效。原始设计使用热稳定PP。发动机是3.5L涡轮增压V6。数据记录显示,在牵引和山地驾驶期间,冷却液温度达到118°C。
Carstar收到失效样品进行分析。断裂表面检查显示脆性开裂。差示扫描量热法证实PP失去了60%的原始伸长率。材料已热老化超过其使用寿命。
Carstar建议使用30%玻璃纤维填充、水解稳定的PA66进行重新设计。新设计还在颈部添加了肋条加强,并将壁厚从2.5毫米增加到3.0毫米。
原型测试包括从-40°C到130°C的3000次热循环。PA储液罐未显示裂纹。爆破压力从3.2巴增加到5.1巴。卡车制造商批准了这一变更。生产切换到Carstar PA储液罐。故障率降至接近零。
更多案例研究可在https://carstarauto.net/获取。
Carstar案例研究2:沙漠赛车的铝解决方案
一支沙漠赛车队需要一个能在1000英里崎岖地形中存活的冷却液储液罐。环境温度达到50°C。冷却液温度超过130°C。该团队以前使用PP储液罐。每场比赛都以油箱破裂和冷却液流失告终。
Carstar使用6061-T6板材设计了一个2.5升的铝制储液罐。设计包括内部挡板以减少晃动。加油口使用带NPT螺纹的焊接凸台。观察镜允许在不打开系统的情况下检查液位。
所有内表面都涂有硅酸盐基化学镀镍涂层。该涂层可承受冷却液pH值从7.5到11.0的波动。外部保持原始状态以减轻重量。
该团队对储液罐进行了两个完整赛车赛季的测试。未发生失效。同一个储液罐完成了八场比赛。该团队现在在其整个车队中使用Carstar铝制储液罐。
材料验证测试协议
没有测试的材料选择是推测。这些测试验证任何冷却液储液罐材料。
热循环测试。从-40°C到工作温度加20°C的2000次循环。每个极端温度下的循环持续时间为60分钟。每200次循环检查裂纹。最大允许裂纹:零。
压力循环测试。从0到1.5倍最大工作压力的50000次循环。频率为每分钟30次循环。每10000次循环测量永久变形。变形超过2%为失效。
爆破测试。以每秒0.1巴的速度升压直至失效。可接受的爆破压力:PP最低3.5巴,PA最低4.5巴,铝最低8.0巴。
化学浸泡测试。将材料样品在120°C的工作冷却液中浸泡3000小时。测量前后的拉伸强度和伸长率。保留率超过70%为可接受。
振动测试。将装满的储液罐安装在振动台上。在2G下施加10至500Hz扫描200小时。检查安装凸台和熔接线是否有裂纹。
Carstar对每个新储液罐设计进行所有五项测试。测试报告可供OEM客户使用。
每种材料的设计指南
针对所选材料优化设计可延长使用寿命。
对于PP设计。壁厚最小2.5毫米,优选3.0毫米。所有角落半径最小3毫米。在颈部周围添加肋条。在高扭矩应用中使用颈部金属嵌件。避免截面厚度的急剧变化。
对于PA设计。壁厚最小2.0毫米。在模具上添加玻璃纤维取向标记。组装前将PA零件在80°C下干燥4小时以稳定尺寸。对于长寿命冷却液,使用水解稳定牌号。
对于铝设计。壁厚最小1.5毫米。使用6061-T6或5052-H32合金。指定25至50微米的内部涂层厚度。设计排水系统以防止冷却液积聚。使用焊接凸台,而非螺纹嵌件。
成本优化策略
平衡材料成本与失效风险需要分析。以下是一个框架。
计算储液罐的总拥有成本。包括保修成本。一个成本为5美元、故障率为5%的PP储液罐每单位产生0.25美元的预期保修成本。一个成本为9美元、故障率为0.5%的PA储液罐每单位产生0.045美元的预期保修成本。PA解决方案前期多花费4美元,但节省了0.205美元的预期保修成本。
对于年产量超过500000件的高产量,PP通常是最佳选择。对于50000至500000件之间的中等产量,当故障率超过3%时,PA具有竞争力。对于50000件以下的低产量,铝模具成本低于塑料注塑模具,使铝可行。
Carstar为每个OEM项目提供成本建模。他们考虑材料、模具、生产、运输和保修数据。
最终技术建议
当最高冷却液温度保持在105°C以下且年产量超过100000件时,选择PP。
当冷却液温度达到110°C至130°C或所需使用寿命超过8年时,选择PA。
当冷却液温度超过130°C或外观是卖点时,选择铝。
始终要求热稳定PP或水解稳定PA。始终使用确切的冷却液配方进行测试。始终通过热循环和压力循环进行验证。
Carstar提供所有三种材料类型。他们的工程团队协助材料选择、原型测试和生产扩大。访问https://carstarauto.net/获取技术数据表和案例研究。


